الصيانة التنبؤية لمعدات المخابز: أجهزة الاستشعار، مؤشرات الأداء الرئيسية وتخطيط قطع الغيار
News Details

تعتمد المخابز الحديثة على الآليات الآلية للحفاظ على الإنتاج سريعًا ومستقرًا ومتسقًا. من خلط العجين وتشكيله إلى الخبز والتعبئة، تلعب كل آلة دورًا في المنتج النهائي. ومع ذلك، عندما تتوقف آلة أساسية واحدة، قد يتباطأ خط الإنتاج بأكمله أو يتوقف تمامًا.
لهذا السبب، يبحث المزيد من مشتري المخابز من الشركات إلى الشركات (B2B) بما يتجاوز الصيانة الوقائية الأساسية. الصيانة التنبؤية لمعدات المخابز تستخدم بيانات الآلات والمستشعرات ومؤشرات الأداء الرئيسية للإنتاج لتحديد المشاكل المحتملة قبل أن تسبب أعطالاً غير متوقعة.
بالنسبة للمخابز الصناعية، يمكن لهذا النهج تقليل وقت التوقف غير المخطط له، وتحسين اتساق المنتج، وتسهيل تخطيط قطع الغيار. يمكنه أيضًا مساعدة فرق الصيانة على الانتقال من "الإصلاح بعد الفشل" إلى "العمل قبل الفشل".
ما هي الصيانة التنبؤية لمعدات المخابز؟
غالبًا ما تتبع صيانة آلات المخابز التقليدية جدولًا زمنيًا ثابتًا. على سبيل المثال، قد يتم فحص المحرك كل شهر، وقد يتم استبدال الحزام كل ستة أشهر، وقد يتم فحص الأجزاء الأخرى بعد عدد محدد من ساعات التشغيل.
هذا النهج مفيد، لكنه لا يعكس دائمًا الحالة الفعلية للآلة.
تعمل الصيانة التنبؤية بشكل مختلف. تستخدم بيانات التشغيل لفهم كيفية أداء المعدات. يمكن للمستشعرات مراقبة درجة الحرارة والاهتزاز والضغط والسرعة والتيار والإشارات الأخرى. عندما تتغير قيمة عن نطاقها الطبيعي، يمكن لفريق الصيانة التحقيق في السبب.
على سبيل المثال، قد يعمل المحرك عادةً مع اهتزاز ودرجة حرارة مستقرين. إذا زاد الاهتزاز ببطء على مدار عدة أسابيع، فقد يشير ذلك إلى تآكل المحمل أو مشكلة ميكانيكية أخرى. يمكن للفريق بعد ذلك فحص المحرك قبل حدوث فشل خطير.
لذلك، لا تقتصر الصيانة التنبؤية على مجرد إضافة المزيد من المستشعرات. بل تتعلق بجمع البيانات المفيدة واستخدامها لدعم قرارات الصيانة الأفضل.
المستشعرات التي تدعم صيانة آلات المخابز
المستشعرات جزء مهم من نظام الصيانة الحديث. ومع ذلك، لا تحتاج المخابز إلى قياس كل شيء. تعتمد المستشعرات المناسبة على الآلة وعملية الإنتاج ونقاط الفشل المحتملة.
مستشعرات درجة الحرارة
درجة الحرارة مهمة للأفران والمحركات والمحامل وخزانات التحكم والمكونات الأخرى.
قد يشير ارتفاع درجة الحرارة غير العادي إلى ضعف التهوية أو الحمل الزائد أو الاحتكاك أو تآكل المكونات. بالنسبة لمعدات الخبز، يمكن أن تساعد بيانات درجة الحرارة أيضًا فرق الصيانة على تحديد المشاكل التي قد تؤثر على جودة المنتج.
مستشعرات الاهتزاز
مستشعرات الاهتزاز مفيدة بشكل خاص للمحركات والمراوح والمضخات والناقلات والمكونات الدوارة.
قد يشير التغيير في الاهتزاز إلى جزء غير متوازن أو اتصال فضفاض أو تآكل المحمل أو مشكلة في المحاذاة. يمكن أن يوفر مراقبة الاهتزاز بمرور الوقت إنذارًا مبكرًا قبل فشل المكون.
مستشعرات الضغط والهواء
تستخدم العديد من آلات المخابز أنظمة هوائية. يمكن أن تساعد مستشعرات الضغط المشغلين على مراقبة ما إذا كان إمداد الهواء يظل ضمن النطاق المطلوب.
قد يكون انخفاض الضغط المفاجئ ناتجًا عن التسرب أو مشاكل في الصمام أو مشاكل أخرى في النظام. يمكن للكشف المبكر منع انقطاع الإنتاج الآلي.
مستشعرات السرعة والموضع
غالبًا ما تعتمد خطوط إنتاج المخابز الحديثة على الحركة والتوقيت الدقيقين. يمكن أن تساعد مستشعرات السرعة والموضع في مراقبة الناقلات وأنظمة القطع ووحدات التشكيل والأجزاء المتحركة الأخرى.
إذا بدأت السرعة الفعلية في الاختلاف عن الإعداد الطبيعي، يمكن لفرق الصيانة فحص المحرك أو المحرك الدافع أو الحزام أو نظام التحكم.
بيانات نظام التحكم المنطقي القابل للبرمجة (PLC) ونظام التحكم
تصبح المستشعرات أكثر فائدة عندما يتم توصيل بياناتها بنظام تحكم الآلة.
على سبيل المثال، يمكن لأنظمة PLC تسجيل ظروف التشغيل والإنذارات وأوقات الدورة وحالة الآلة. يستخدم خط إنتاج الخبز الصناعي الآلي بالكامل من Henghao تحكم PLC جنبًا إلى جنب مع الاستشعار الكهروضوئي لدعم الإنتاج الدقيق والقابل للتعديل.
يمكن لهذا النوع من البيانات أيضًا دعم تحليل الصيانة المستقبلي.
استخدام فعالية المعدات الإجمالية (OEE) لمعدات المخابز لتحديد مشاكل الصيانة
أحد أكثر مؤشرات الأداء الرئيسية فائدة للمخابز الصناعية هو فعالية المعدات الإجمالية (OEE) لمعدات المخابز.
يرمز OEE إلى فعالية المعدات الإجمالية. يدرس ثلاثة عوامل رئيسية:
OEE = التوفر × الأداء × الجودة
يقيس التوفر مقدار وقت الإنتاج المخطط له الذي تعمل فيه المعدات فعليًا.
يقيس الأداء ما إذا كانت الآلة تنتج بالسرعة المتوقعة.
يقيس الجودة مقدار الناتج الذي يفي بمعيار الجودة المطلوب.
على سبيل المثال، قد يكون للمخبز قدرة إنتاجية عالية على الورق. ومع ذلك، إذا توقف الخط بشكل متكرر بسبب أعطال صغيرة، فقد يكون الناتج الفعلي أقل بكثير.
يمكن أن تساعد OEE فرق الصيانة على تحديد هذا الخسارة المخفية.
إذا انخفض التوفر، يمكن للفريق التحقيق في وقت التوقف وأعطال الآلة. إذا انخفض الأداء، يمكنهم فحص السرعة أو التآكل أو إعدادات العملية. إذا انخفضت الجودة، يمكنهم النظر في دقة الآلة أو درجة الحرارة أو الضغط أو ظروف العملية الأخرى.
نتيجة لذلك، لا ينبغي استخدام فعالية المعدات الإجمالية (OEE) لمعدات المخابز فقط كمؤشر أداء رئيسي للإنتاج. يمكن أن تصبح أيضًا مؤشر صيانة مفيد.
مؤشرات الأداء الرئيسية الرئيسية للصيانة التنبؤية لآلات المخابز
OEE هي مجرد جزء من الصورة. يجب أن يتتبع برنامج الصيانة الكامل العديد من مؤشرات الأداء الرئيسية.
متوسط الوقت بين الأعطال
يُظهر MTBF متوسط وقت التشغيل بين أعطال المعدات.
عادةً ما يعني ارتفاع MTBF أن المعدات أصبحت أكثر موثوقية. إذا انخفض MTBF، يجب على فرق الصيانة البحث عن أنماط فشل متكررة.
متوسط وقت الإصلاح
يقيس MTTR المدة التي يستغرقها استعادة المعدات بعد حدوث عطل.
قد يشير ارتفاع MTTR إلى صعوبة استكشاف الأخطاء وإصلاحها، أو بطء تسليم قطع الغيار، أو نقص الدعم الفني.
وقت التوقف غير المخطط له
يُظهر وقت التوقف غير المخطط له مقدار وقت الإنتاج المفقود بسبب مشاكل الآلات غير المتوقعة.
يمكن أن يساعد تتبع هذا الرقم حسب الآلة في تحديد المعدات التي تحتاج إلى مزيد من الاهتمام.
استهلاك قطع الغيار
يجب أن تسجل فرق الصيانة أيضًا الأجزاء التي يتم استبدالها في أغلب الأحيان.
على سبيل المثال، قد يكون للحزام والمحامل والمستشعرات والمكونات الكهربائية وأجزاء القطع دورات استبدال مختلفة. يمكن أن تساعد البيانات التاريخية الفرق على تحديد الأجزاء التي يجب الاحتفاظ بها في المخزون.
تخطيط قطع الغيار لمعدات المخابز
تعمل الصيانة التنبؤية بشكل أفضل عندما تكون متصلة بتخطيط جيد لقطع الغيار.
لا يكفي العثور على مشكلة مبكرًا إذا لم يكن الجزء المطلوب متاحًا.
أولاً، يجب أن تنشئ المخابز قائمة بقطع الغيار لكل آلة رئيسية. يجب أن تتضمن القائمة أسماء الأجزاء وأرقام الموديلات والكميات وتكرار الاستبدال ومعلومات المورد.
ثانياً، تصنيف الأجزاء وفقًا لأهميتها.
الأجزاء الحاسمة يمكن أن توقف خط الإنتاج بأكمله ويجب أن يكون لها عادةً مخزون احتياطي.
الأجزاء المهمة قد تقلل من القدرة الإنتاجية ولكنها قد لا توقف الخط بالكامل.
الأجزاء القياسية أسهل في الحصول عليها وقد لا تتطلب مستويات مخزون كبيرة.
يساعد هذا النهج في التحكم في تكاليف المخزون مع تقليل مخاطر التأخير الطويل في الإنتاج.
بالنسبة لمشتري معدات المخابز الدوليين، يعد دعم المورد مهمًا أيضًا. تذكر شركة Henghao أنها توفر دعم قطع الغيار خلال فترة ضمان آلاتها، بالإضافة إلى الاستشارات الفنية طويلة الأمد ودعم ما بعد البيع.
كيف تدعم معدات Henghao للمخابز الإنتاج الموثوق
توفر Henghao لآلات المخابز مجموعة من حلول معالجة الأغذية والمخابز الآلية. تشمل مجموعة منتجاتها خطوط إنتاج الخبز، وآلات الكيك، ومعدات البسكويت، وخطوط إنتاج المعجنات، وآلات الحشو، وأنظمة معالجة الأغذية الأخرى.
على سبيل المثال، تستخدم آلة تشكيل المعجنات الآلية من Henghao تشكيلًا يتم التحكم فيه بواسطة PLC للمساعدة في الحفاظ على سماكة العجين المتسقة. يمكن أن تدمج معدات إنتاج الخبز الصناعية الخاصة بها عمليات التشكيل والحشو والقطع والناقلات وأضواء التحكم PLC وأنظمة الاستشعار الكهروضوئي.
تقدم Henghao أيضًا معدات إنتاج الكرواسون الآلية. يدمج خط إنتاج الكرواسون الكامل الخاص بها عمليات تجانس العجين والتقطيع والفصل والتدليك، مع قدرة إنتاجية تبلغ حوالي 4000-9000 قطعة في الساعة حسب مواصفات المنتج.
بالنسبة للمشترين الذين يبحثون عن حلول إنتاج مختلفة، يمكنك استكشاف مجموعة المنتجات الكاملة لشركة Henghao.
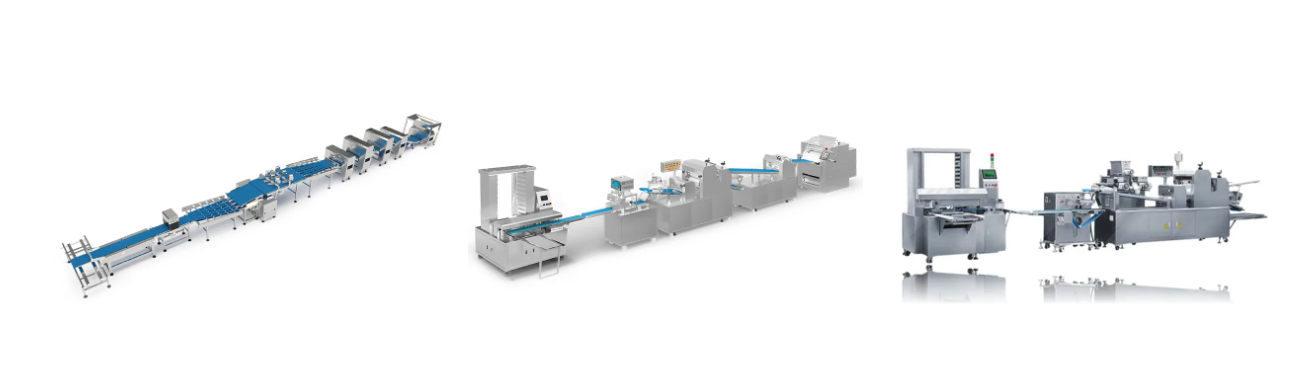
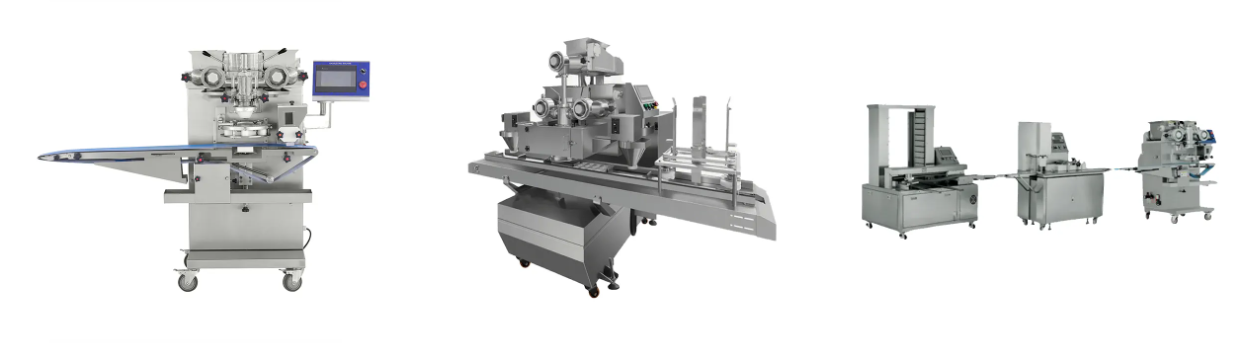
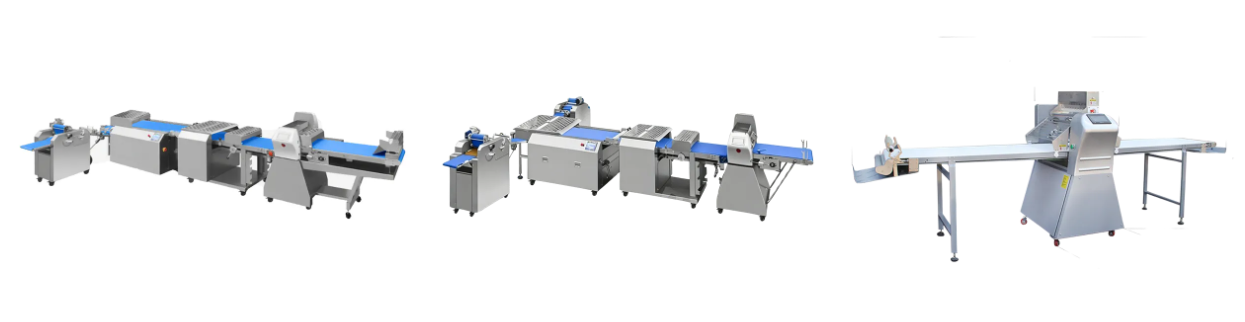
توفر الشركة أيضًا أتمتة مخصصة ودعمًا فنيًا بناءً على احتياجات إنتاج العملاء.
سير عمل عملي لصيانة آلات المخابز
يمكن تقسيم سير عمل الصيانة التنبؤية البسيط إلى خمس خطوات.
الخطوة 1: إنشاء خط أساسي طبيعي.
تسجيل درجة الحرارة الطبيعية والاهتزاز والسرعة والضغط ووقت الدورة وناتج الإنتاج.
الخطوة 2: جمع بيانات الآلة.
استخدام المستشعرات وأنظمة PLC وإنذارات الآلة وسجلات الإنتاج لتتبع ظروف التشغيل.
الخطوة 3: مراقبة التغييرات.
لا يعني قراءة غير عادية واحدة دائمًا حدوث فشل. ومع ذلك، قد يتطلب الاتجاه المستمر فحصًا.
الخطوة 4: ربط بيانات الصيانة بـ OEE.
مقارنة حالات الآلة ببيانات التوفر والأداء والجودة ووقت التوقف.
الخطوة 5: تحضير قطع الغيار قبل الفشل.
عندما تظهر البيانات أن المكون قد وصل إلى نهاية عمره الإنتاجي، افحص المخزون ورتب قطع الغيار البديلة مسبقًا.
هذا سير العمل بسيط بما يكفي لتبدأ به العديد من المخابز الصناعية. بمرور الوقت، يمكن أن يصبح النظام أكثر تقدمًا مع جمع المزيد من بيانات التشغيل.
الصيانة التنبؤية مقابل الصيانة الوقائية
الصيانة الوقائية والتنبؤية ليستا منافستين. في العديد من المخابز، تعملان معًا.


